


Zpětná vazba

autor: FTM
Date: Aug 26, 2026
Železniční a vlakové odlitky: Praktický průvodce materiály, procesy a kvalitou
Na konci dlouhé výrobní linky je na lavici inspektora umístěna konzola z lité oceli. Vypadá to správně. Nákres ukazuje správné rozměry a povrchová úprava se zdá být v pořádku. Součástka však míří do železničního podvozku, kde bude čelit roky vibracím, rázovému zatížení a změnám teplot. Jedna okem neviditelná vnitřní dutina by se po tisících operačních cyklů mohla změnit v trhlinu.
Zde je závěr před detaily: železniční a vlakové odlitky jsou bezpečné pouze tehdy, když materiál, proces a dokumentace spolupracují. Dodavatel odlitků, který rozumí těmto třem aspektům, dodá díly, které projdou jak mechanickými zkouškami, tak auditem. Tato příručka vysvětluje rozdíly, které potřebujete vědět před nákupem litých nebo kovaných dílů pro železniční aplikace.
Co odlišuje železniční a vlakové odlitky
Železniční odlitky nejsou běžné průmyslové odlitky. Provozní prostředí je činí náročnějšími. Komponenty, jako jsou části brzdového systému, skříně spojky, skříně převodovky, závěsné konzoly a konstrukční podpěry, musí odolávat únavě při vysokých cyklech. Na různých trzích se také setkávají s deštěm, vlhkostí, posypovou solí, prachem a extrémními teplotami od -40 °C do výrazně nad 60 °C. Závada, která by byla tolerovatelná u statické části stroje, může být ve vlaku životně kritická.
Prvním praktickým důsledkem je kontrola materiálu. Části kolejnic často vyžadují specifické mechanické vlastnosti, jako je pevnost v tahu, mez kluzu, tažnost a rázová houževnatost. Slévárna musí kontrolovat chemické složení v úzkém rozmezí a používat vhodný cyklus tepelného zpracování. Bez této disciplíny se stejná geometrie může chovat velmi odlišně od dávky k dávce.
Druhým důsledkem je sledovatelnost. Nákupčí železnic, integrátoři a inspektoři očekávají, že uvidí kompletní historii součásti. To zahrnuje číslo taveniny, šarži tepelného zpracování, záznamy o kontrole a jakékoli zprávy o neshodě. Z tohoto důvodu spolehlivý dodavatel zachází s dokumentací jako s výstupem, nikoli jako s dodatečným nápadem.
Procesy odlévání používané pro železniční a vlakové díly
Výrobní postup železničního dílu závisí na jeho tvaru, velikosti, materiálu a požadovaném objemu výroby. Čtyři hlavní přístupy pokrývají většinu aplikací: vytavitelné lití, lití do písku, tlakové lití a kování. Každý má silné stránky a kompromisy.
Investiční lití dílů kolejnic
Investiční lití, nazývané také lití do ztraceného vosku, je silnou volbou pro složité díly s jemnými detaily. Držáky, konektory, malá pouzdra a součásti s vnitřními kanály těží z téměř čistého tvaru, který tento proces vytváří. Namísto obrábění složitého profilu z plného bloku jej odléváte blízko konečnému tvaru a poté aplikujete CNC obrábění pouze na kritické povrchy. To šetří materiál a zkracuje dodací lhůty. Naše produktová řada zahrnuje investiční lité železniční díly které jsou vyrobeny z legované oceli a nerezové oceli, s opracováním a povrchovou úpravou podle potřeby. Tento proces je zvláště užitečný pro střední a vysoké objemy, kde záleží na rozměrové konzistenci.
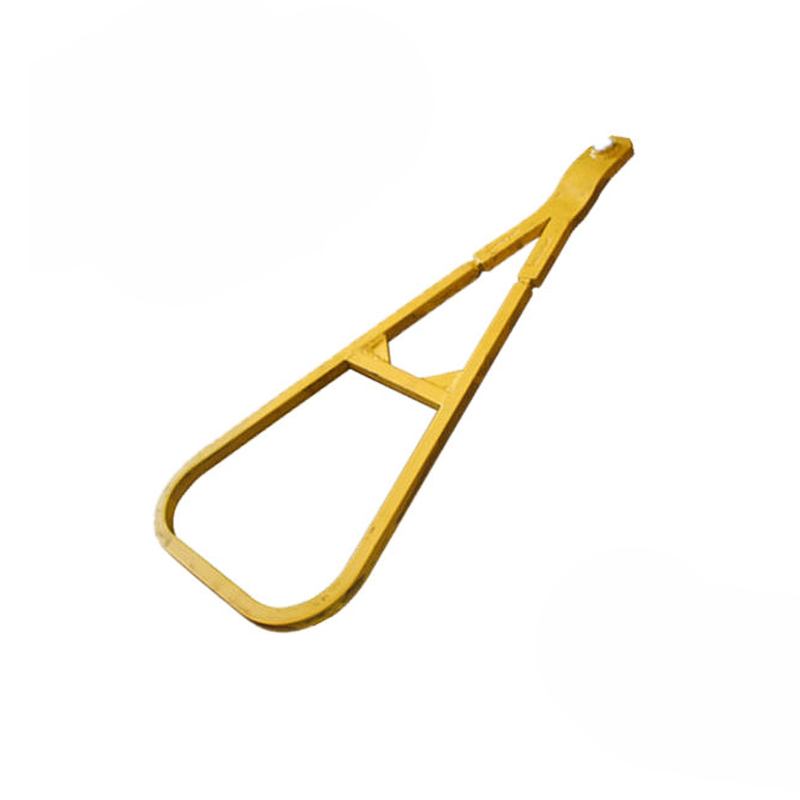 Zakázkové investiční lití železničních dílů výrobci, továrna - Ningbo Hansheng Ningbo Hansheng Machinery Parts Co., Ltd. je čínský vlastní výrobce železničních dílů pro investiční lití a železniční společnost investičního lití... Zobrazit produkt →
Pískové lití konstrukčních součástí
Pískové lití zvládá větší železniční součásti, které nevyžadují jemné detaily lití na vytavitelný model. Typickými příklady jsou skříně převodovek, tělesa čerpadel, velké držáky a konstrukční podpěry. Náklady na nástroje jsou nižší a proces funguje dobře pro malá až střední množství. Povrchová úprava je hrubší a tolerance širší, takže většina dílů po odlití prochází obráběním. Pokud stejný dodavatel zvládne odlévání i obrábění, je přechod z hrubého odlitku na hotový díl snadněji zvládnutelný.
Tlakové lití lehkých dílů
Tlakové lití se používá, když je díl relativně malý a objem výroby je vysoký. Hliníkové tlakové odlitky se objevují v osvětlení kolejnic, dveřních mechanismech, vnitřním vybavení a elektronických skříních, kde záleží na snížení hmotnosti. Proces poskytuje vynikající opakovatelnost a dobrou kvalitu povrchu. Hlavní nevýhodou je vyšší počáteční investice do nástrojů, která má smysl pouze tehdy, když to odůvodňuje objem.
Kování pro vysoce namáhané železniční díly
Některé železniční komponenty jsou příliš kritické z hlediska bezpečnosti na to, aby byly vůbec odlévány. Spojky, závěsné články, součásti nápravových skříní a díly převodů často používají kování v uzavřené zápustce, protože kování vyrovnává strukturu zrna s dráhou zatížení, což poskytuje lepší odolnost proti únavě a houževnatost. Běžný je hybridní přístup: nejprve vykovat legovanou ocel, poté obrobit součást na konečné rozměry a nanést ochranný povlak. Nabízíme legované oceli kované a obráběné železniční díly které procházejí celou touto cestou. Pro kupujícího je výhodou jeden dodavatel, který řídí kování, tepelné zpracování, obrábění a dokončovací procesy.
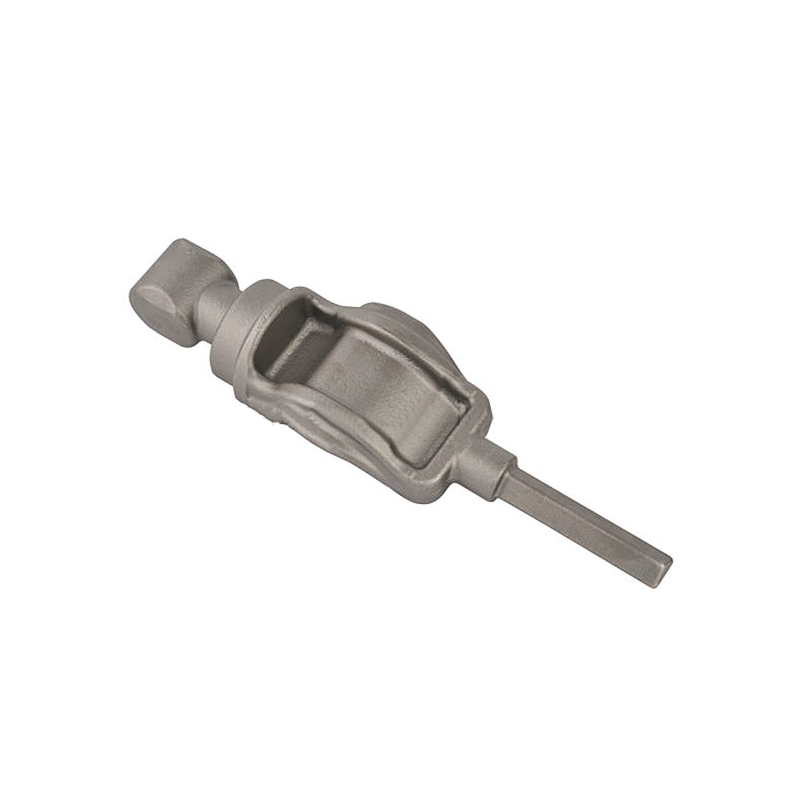 Zakázkové obráběcí díly kované z legované oceli/výrobci železničních dílů, továrna - Ningbo Hansheng Machinery Parts Co., Ltd. je čínský vlastní výrobce kovaných obráběcích dílů z legované oceli / železničních dílů a výrobce legované oceli... Zobrazit produkt →
Materiály používané na železniční odlitky
Výběr správného materiálu je kombinací mechanické konstrukce, ceny a praktičnosti výroby. Níže uvedená tabulka shrnuje běžné materiály používané v železničních a vlakových odlévacích částech.
| Materiál | Typická aplikace | Proč to funguje |
|---|---|---|
| Uhlíková ocel | Držáky, díly spojek, pouzdra | Dobrá pevnost, svařitelnost, mírná cena |
| Legovaná ocel | Ozubená kola, komponenty zavěšení, díly podvozků | Vyšší únavová pevnost a odolnost proti opotřebení |
| Nerezová ocel | Kování odolné proti korozi, vnější kování | Odolává korozi, chemikáliím a počasí |
| hliník | Lehké držáky, interiérové komponenty | Snižuje hmotnost, dobrá slévatelnost |
| Tvárná litina | Brzdové díly, konstrukční podpěry | Kombinuje slévatelnost s tažností a odolností proti nárazům |
V praxi převládají uhlíkové a nízkolegované oceli odlitky na konstrukční železnici, protože poskytují správnou rovnováhu mezi pevností a houževnatostí. Nerezová ocel se objevuje tam, kde je primárním požadavkem odolnost proti korozi. Hliník se používá tam, kde je kritická úspora hmotnosti, jako je vnitřní vybavení a kryty elektroniky. Dodavatel by měl být schopen vysvětlit kompromisy v číslech: mez kluzu, tažnost, tvrdost a energie nárazu při provozní teplotě.
Požadavky na kontrolu kvality a dokumentaci
Kontrola kvality železničních dílů začíná v tavenině a pokračuje každým výrobním krokem. Certifikáty příchozích materiálů musí odpovídat zadané třídě. Musí být dodrženy limity chemického složení a mechanické vlastnosti musí být ověřeny po tepelném zpracování. Mezi běžné zkoušky patří tahové zkoušky, zkoušky tvrdosti a nárazové zkoušky. Pro kritické oblasti je často vyžadováno nedestruktivní testování, jako je kontrola magnetických částic nebo ultrazvukové testování.
Zvláštní pozornost si zaslouží tepelné zpracování. Vnitřní pnutí odlévání se odstraní a během tohoto kroku se nastaví konečná mikrostruktura. Pokud je specifikace tepelného zpracování špatná nebo pokud je zatížení pece příliš velké, mohou díly vyjít s nekonzistentní tvrdostí nebo zbytkovým napětím. Vyžádejte si úplný záznam tepelného zpracování, včetně teploty a času, a pokud možno sledujte dodavatele, kteří kombinují lití a tepelné zpracování ve svém vlastním zařízení.
Dokumentace a sledovatelnost jsou stejně důležité jako samotné odlévání. V mnoha železničních projektech nemůže být díl bez kompletních dokumentů přijat, i když je technicky dokonalý. Hledejte dodavatele, který pracuje s ISO9001 a může vytvářet záznamy o sledovatelnosti šarží. Dobře organizovaný výrobce poskytne společně číslo tepla, výsledky testů, kontrolní rozměry a podrobnosti o povrchové úpravě.
Jak si vybrat dodavatele železničních a vlakových odlitků
Výběr dodavatele železničních a vlakových odlitků není jen o porovnávání nabídek. Skutečnou otázkou je, zda dodavatel může kontrolovat celý proces. Začněte prozkoumáním vzoru nebo lisovacího nástroje, poté se podívejte na tavení, odlévání, tepelné zpracování, obrábění a konečnou úpravu. Dodavatel, který vlastní tyto kroky, může rychle reagovat, když se objeví problémy, a může vám poskytnout jeden odpovědný kontaktní bod.
Zeptejte se na schopnost tolerance a předchozí železniční projekty. Má dodavatel zkušenosti s vaší jakostí materiálu? Mohou dosáhnout požadované povrchové úpravy a rozměrové tolerance? Mají interní testovací kapacity nebo vše outsourcují? Odpovědi vám řeknou, jak velké riziko nesete.
Součástí rozhodnutí je také objemová flexibilita. Některé železniční programy vyžadují pro testování pouze několik desítek prototypových dílů. Ostatní potřebují běžné výrobní dávky v řádu tisíců. Ideální dodavatel zvládne obojí, aniž by měnil systém kvality. Továrna se zkušenostmi v oblasti zemědělských, automobilových a těžebních komponent přináší širší porozumění aplikacím pro velké zatížení a tyto znalosti se přenášejí přímo do železničních dílů.
Železniční a vlakové odlitky nelze považovat za komoditní odlitky. Pracují v prostředí, kde jsou přísné normy týkající se únavy, nárazu, koroze a kontroly. Klíčem k bezpečné a ekonomické části je kombinace výběru materiálu, řízení procesu a kompletní dokumentace. Když najdete dodavatele, který dokáže součást odlévat nebo vykovávat, opracovávat, ošetřit povrch a zajistit kompletní papírování, nekupujete jen součást; kupujete si důvěru. Jasně definujte své požadavky, ověřte schopnosti dodavatele a vybudujte si dlouhodobý vztah založený na sledovatelné kvalitě.
Zobrazení vybraného ložiska


Kontaktní informace
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Odkazy na produkty
Odkazy na produkty
- Odlévací díly zemědělských strojů
- Auto Casting Díly
- Mosazné díly pro tlakové lití
- Odlévací Kbelík Zub A Příslušenství
- Díly na odlévání nádob
- Díly pro investiční lití
- Odlévací díly strojů
- Odlévací díly těžebních strojů
- Železniční a vlakové odlitky
- Části pro lití do písku
- Díly pro lisování a kování
- Odlitky ventilů
Kontaktujte nás
autorská práva ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Všechna práva vyhrazena
 Výrobci odlitků na zakázku
