


Zpětná vazba

autor: FTM
Date: Sep 02, 2026
Díly pro lití do písku: Proces, materiály, tolerance a úvahy o nákupu
Požádejte tři slévárny, aby uvedly stejné 30 kg těleso ventilu, a často obdržíte tři různé ceny, tři různé přísliby tolerance a tři různé předpoklady o přídavcích na obrábění. To není nedbalost; stává se to proto, že „odlévání do písku“ zahrnuje několik formovacích systémů s velmi odlišnými schopnostmi. Krátká odpověď pro kupující je tato: díly odlévané do písku jsou obvykle nákladově nejefektivnější cestou ke zdravým, středně velkým až velkým kovovým součástem v malých až středních objemech, za předpokladu, že formovací systém, stupeň tolerance a plán kontroly jsou od začátku přizpůsobeny dílu.
Ekonomika vysvětluje proč. Písková forma stojí zlomek kovové formy, proces přijímá téměř jakoukoli odlévatelnou slitinu a praktická velikost stropu se měří spíše v tunách než v kilogramech. Kompromisy jsou volnější tolerancí odlitku a hrubší povrch, obojí řízeno přídavky na obrábění a jasnou specifikací.
Co se počítá jako součást odlévání do písku?
Pískový odlitek je jakákoliv kovová součást tvarovaná litím roztaveného kovu do formy vyrobené ze zhutněného, spojeného písku vytvořeného kolem opakovaně použitelného vzoru. Jádra, což jsou pískové tvary umístěné uvnitř dutiny, vytvářejí vnitřní průchody a prohlubně, a proto proces dobře zvládá složitost: těla ventilů s průtokovými cestami, skříně motorů s chladicími komorami, potrubní spoje s vnitřními otvory a skříně převodovek s žebrovanými stěnami.
Výběr slitin je široký: šedá a tvárná litina, uhlíkové a nízkolegované oceli, nerezová ocel, hliník a slitiny mědi, jako je mosaz a bronz. Hotové komponenty se pohybují od několika set gramů až po mnoho tun. Odlitek definují dvě vlastnosti. Rozměrová přesnost obvykle spadá do tříd tolerance odlévání podle normy ISO 8062 CT9 až CT13 v závislosti na formovacím systému a velikosti dílu a povrch nese strukturu formovacího písku. Těsnící čela, otvory a čela přírub proto potřebují přídavek na obrábění navržený ve fázi kreslení a dokončený řezáním.
Jak proces utváří součást a její cena
Sekvence se dá snadno dodržet: vytvořte vzor, vytvořte kolem něj poloviny formy, nastavte případná jádra, sestavte formu, nalijte, ochlaďte, vytřepejte, poté odřízněte vtoky a stoupačky a očistěte odlitek. Obchodně záleží na tom, kde se skutečně rozhoduje o kvalitě a ceně. Kvalita vzoru a design dělicích čar nastavují základ pro rozměrovou přesnost. Hradlování a stoupání určují, zda kov řádně ztuhne nebo si zachová pórovitost při smršťování. Rychlost ochlazování ovlivňuje strukturu zrna a u ocelových odlitků to, zda je potřeba tepelné zpracování. Každé další jádro, zpřísněná tolerance nebo obrobená plocha zvyšuje náklady někde v řetězu, což je důvod, proč jsou výkresy zkontrolované slévárenským inženýrem často levnější, nikoli dražší.
Podrobný návod k výrobě vzorů, formování, lití a vyrážení najdete v tomto podrobném vysvětlení jak funguje lití do písku a jaké díly vyrábí .
Formovací systémy: Proč lití do písku není jeden proces
Když dodavatel uvádí díly pro lití do písku, cena a dosažitelná přesnost silně závisí na systému formování za číslem. Zelený písek, spojený s hlínou a vodou, je tahoun průmyslu: rychlý, opakovaně použitelný a nejlevnější na formu, což vyhovuje jednodušším dílům ve větším množství. Křemičitan sodný, často nazývaný písek vodního skla, vytvrzuje do tvrdé, rozměrově stabilní formy a je široce používán pro ocelové odlitky. Furan a další nepečlivé pryskyřičné písky vytvrzují chemicky při pokojové teplotě, dobře drží tvar a zlepšují konečnou úpravu na větších a složitějších odlitcích. Obkladový písek vázaný na křemičitý sol dále zušlechťuje povrch formy a snižuje množství materiálu zbývajícího pro obrábění.
Z toho plyne praktické pravidlo: čím náročnější geometrie nebo tolerance, tím více záleží na formovacím systému. Slévárna, která provozuje několik systémů, může přiřadit metodu k dílu namísto vynucení každé zakázky přes jeden řádek a tato flexibilita stojí za to se zeptat, než budete porovnávat nabídky.
| Lisovací systém | Typická tolerance (ISO 8062) | Typický jako litý povrch | Nejlépe se hodí pro |
|---|---|---|---|
| Zelený písek (vázaný jílem) | ruční lisování CT11-CT13; Strojní lisování ČT9-CT11 | Zhruba Ra 12,5-25 mikronů | Jednodušší díly ve vyšších objemech při nejnižších nákladech na formy |
| Křemičitan sodný (vodní sklo) písek | ČT10-CT12 | Zhruba Ra 12,5-25 mikronů | Ocelové odlitky a větší díly vyžadující pevné, stabilní formy |
| Furan a nepečlivý pryskyřičný písek | CT9-CT11 | Zhruba Ra 6,3-12,5 mikronů | Větší nebo složitější odlitky v malých až středních sériích |
| Obkladový písek pojený silikasolem | ČT8-CT10 | Zhruba Ra 6,3-12,5 mikronů, finer texture | Díly, u kterých je nutné dotáhnout přídavek na opracování a obrábění |
Kde si díly odlévané do písku vydělávají
Komponenty pro ovládání ventilů a kapalin
Tlakové zařízení je přirozené. Díly ventilů ze slitinové oceli odlévané do písku, jako jsou těla, víka a uzávěry, opouštějí formu s velkorysou zásobou a jsou dokončovány CNC obráběním na těsnicích plochách a plochách přírub, kde nejvíce záleží na udržení tlaku a kontrole netěsností. Odlitek nese zatížení; obrábění poskytuje přesnost.
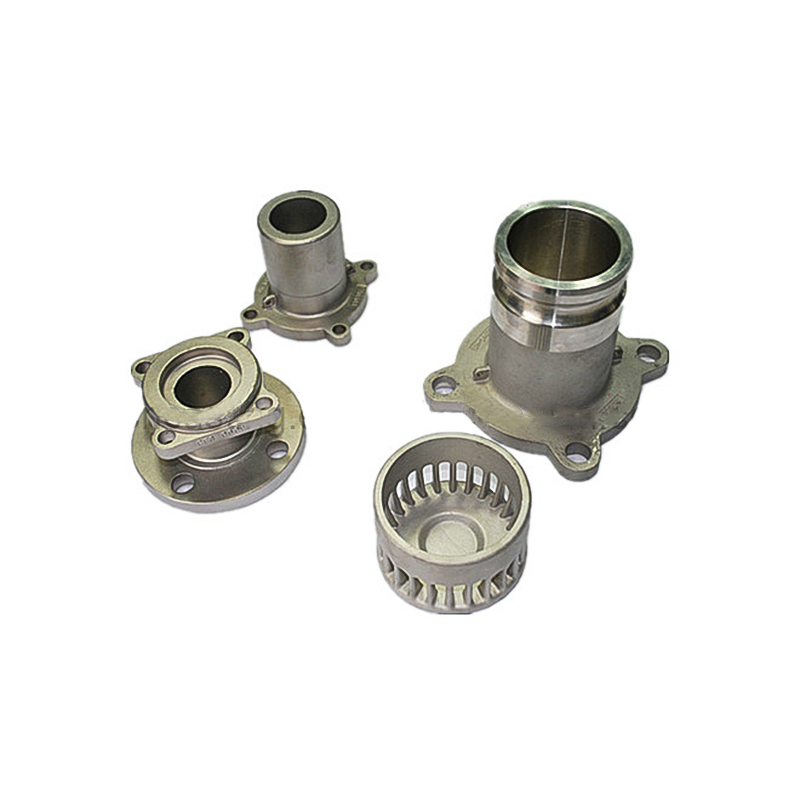 Části ventilu pro lití do písku z legované oceli Tělesa ventilů, víka a uzávěry odlévané do písku s CNC obráběným těsněním a čely přírub, kombinující pevnost odlitku s přesností obrábění požadovanou pro udržení tlaku a kontrolu netěsností. Zobrazit produkt →
Obecné stroje a přenos energie
Válce odlévané do písku, díly motorů, víka ložisek, přírubové hřídele a skříně převodovek využívají volnosti procesu, pokud jde o tloušťku stěny a celkovou velikost, zatímco obrábění uvádí otvory a čela do tolerance. Zde se také vyplatí vlastní obrábění a povlakování, protože manipulace mezi jednotlivými prodejci je často tím, kde dochází ke ztrátě tolerance a dodacích lhůt.
 Obrábění Válec pro lití do písku Hydraulické válce odlévané do písku, dokončené vlastním obráběním, uvádějí otvory a čela do tolerance a nabízejí flexibilitu v tloušťce a velikosti stěny pro aplikace motorů, převodovek a těžkých zařízení. Zobrazit produkt →
Námořní, stavební a zemědělský hardware
Ocelové pískové odlitky pro lodní hardware, součásti potrubních spojů, součásti motocyklů a součásti zemědělských strojů doplňují seznam: aplikace, které vyžadují houževnatost, ochranné povlaky a spolehlivé mechanické vlastnosti více než kosmetický povrch. U těžkých zařízení se stejná logika vztahuje i na opotřebitelné díly a montážní součásti.
 Odlévání oceli do písku pro námořní hardware Pevné ocelové pískové odlitky pro námořní hardware a potrubní spojovací díly, vhodné pro aplikace vyžadující ochranné povlaky a spolehlivé mechanické vlastnosti spíše než kosmetickou úpravu. Zobrazit produkt →
Obecně platí, že pokud je součást železná, těžší než několik kilogramů nebo je potřeba v objemech, které neospravedlňují tvrdé nástroje, zaslouží si lití do písku první nabídku.
Jak se lití do písku srovnává s litím pod tlakem a litím na investování
První závěr: zvolte lití do písku pro velikost, železné slitiny a malé až střední objemy; zvolte tlakové lití pro tenkostěnné, neželezné díly ve velkých objemech; a zvolte investiční lití, když úzké tolerance a jemné detaily ospravedlňují vyšší cenu za kus. Žádný z těchto tří není univerzálně lepší, protože řeší různé problémy.
Při tlakovém lití se používá stálá ocelová zápustka, takže nástroje jsou drahé, ale náklady na díl prudce klesají s objemem; je z velké části omezena na slitiny hliníku, zinku a mědi a na velikosti dílů, které odpovídají stroji. Investiční lití produkuje součásti téměř čistého tvaru s jemnými detaily, ale proces vosku a keramiky stojí více na kus. Odlévání do písku je umístěno v opačném rohu: minimální investice do nástrojů, téměř neomezený výběr slitin a velký rozsah velikostí s volnější přesností odlitku, kterou obrábění obnovuje na funkčních plochách. Mnoho programů získávání zdrojů používá všechny tři vedle sebe, přiřazuje pískové odlitky k rámům, pouzdrům a tělesům ventilů, investiční odlitky ke složitým menším součástem a tlakové odlitky k velkoobjemovému hliníkovému hardwaru.
Co si ověřit před podepsáním objednávky lití do písku
Rozdíl mezi hladkou zakázkou a problematickou se většinou projevuje spíše ve specifikaci než v kovu. Než se zavážete dodavateli, uveďte následující:
- Toleranční třída a přídavek na obrábění. Pojmenujte normu, jako je ISO 8062, a stupeň tolerance na výkresu a označte, které plochy jsou obrobeny, aby byly uvozovky skutečně srovnatelné.
- Formovací systém a pojivo. Zeptejte se, zda nabídka předpokládá zelený písek, křemičitan sodný, pryskyřici nebo křemičitý sol obkladový písek; volba mění jak cenu, tak dosažitelnou povrchovou úpravu.
- Ověření materiálu. Specifikujte standard slitiny, požadujte mechanickou zkušební tyč pro každé teplo a požádejte o zprávu o chemickém složení.
- Rozsah kontroly. Dohodněte se na rozměrové kontrole a vizuálních kritériích a na testování magnetickými částicemi nebo ultrazvukem pro oblasti udržující tlak nebo bezpečnostně kritické oblasti.
- Rozsah po odlití. Uveďte, kdo provádí tepelné zpracování, obrábění, povrchovou úpravu a lakování a které dokumenty, jako jsou protokoly o rozměrech a materiálové certifikáty, zasílají se zbožím.
- Schválení prvního článku. Vzorek schválený proti výkresu zabrání většině sporů později v dávce.
Spolupráce se zakázkovým dodavatelem lití do písku
Odlévání do písku odměňuje dodavatele, kteří s ním zacházejí jako s procesem, který je třeba konstruovat, nikoli jednoduše odlévat, a znaky lze snadno rozpoznat: dodavatel se zeptá na pracovní zatížení a servisní prostředí součásti, místo čekání na pojmenování navrhne formovací systém a uvádí obrábění a povlakování jako součást stejného plánu. Od roku 2003 Ningbo Hansheng Machinery Parts Co., Ltd., působící také jako Ningbo Yifei Machinery Parts Co., Ltd. , dodala zakázkové odlitky a výkovky z továrny o rozloze 5 000 metrů čtverečních v Ningbo v Číně, která pracovala podle systému zabezpečování kvality ISO 9001, s obráběním, tepelným zpracováním a povrchovým nátěrem řešeným ve firmě a většina produktů se vyváží do Evropy a Severní Ameriky.
Pokud získáváte díly pro lití do písku, nejúčinnějším výchozím bodem je výkres s jasně vyznačenými tolerancemi, množstvími a podrobnostmi aplikace. Schopný dodavatel odpoví doporučeným systémem formování, plánem obrábění a cenovou nabídkou, kterou můžete porovnat řádek po řádku, a toto srovnání je místo, kde lze nalézt skutečné úspory.
Zobrazení vybraného ložiska


Kontaktní informace
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Odkazy na produkty
Odkazy na produkty
- Odlévací díly zemědělských strojů
- Auto Casting Díly
- Mosazné díly pro tlakové lití
- Odlévací Kbelík Zub A Příslušenství
- Díly na odlévání nádob
- Díly pro investiční lití
- Odlévací díly strojů
- Odlévací díly těžebních strojů
- Železniční a vlakové odlitky
- Části pro lití do písku
- Díly pro lisování a kování
- Odlitky ventilů
Kontaktujte nás
autorská práva ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Všechna práva vyhrazena
 Výrobci odlitků na zakázku
